








Quy Trình Bọc Rulo Cao Su chịu mài mòn là giải pháp kỹ thuật cốt lõi giúp tối ưu hóa hiệu suất vận hành và kéo dài tuổi thọ cho các hệ thống máy móc công nghiệp. Trong các ngành sản xuất như khai thác khoáng sản, dệt may, in ấn, sản xuất bao bì hay luyện kim, rulo (con lăn) thường xuyên phải chịu ma sát cực lớn, áp lực nén và môi trường làm việc khắc nghiệt. Việc nắm vững quy trình bọc tiêu chuẩn không chỉ đảm bảo rulo hoạt động êm ái, bám dính tốt mà còn ngăn ngừa sự cố dừng máy đột ngột, tiết kiệm đáng kể chi phí bảo dưỡng cho doanh nghiệp.
Tầm quan trọng của quy trình bọc rulo cao su chịu mài mòn đạt chuẩn
Rulo công nghiệp đóng vai trò truyền động, đỡ tải hoặc định hình sản phẩm. Khi bề mặt tiếp xúc trực tiếp với phôi, nguyên liệu hoặc băng tải, hiện tượng mài mòn cơ học diễn ra liên tục. Nếu sử dụng sản phẩm kém chất lượng hoặc kỹ thuật bọc không chuẩn, rulo rất dễ gặp hiện tượng bong tróc màng bọc, chai cứng, nứt chân chim hoặc mòn lệch tâm.
Một quy trình bọc rulo cao su chịu mài mòn đúng kỹ thuật mang lại những lợi ích vượt trội:
Tăng độ bền cơ học: Hạn chế tối đa hiện tượng rách vỡ, mài mòn bề mặt dưới áp lực lớn.
Độ bám dính kim loại tối ưu: Đảm bảo lớp cao su gắn chặt vào lõi thép, không xảy ra hiện tượng trượt cốt hay tách lớp trong suốt vòng đời sử dụng.
Đảm bảo độ chính xác cơ khí: Rulo sau khi gia công có độ đồng tâm tuyệt đối, giúp máy chạy ổn định ở tốc độ cao mà không gây rung lắc.
Tùy biến môi trường: Tùy theo nhu cầu thực tế, vật liệu cao su có thể được pha chế thêm các tính năng chịu nhiệt, kháng dầu, kháng hóa chất hoặc chống tĩnh điện.
Các bước trong quy trình bọc rulo cao su chịu mài mòn chuẩn xác
Để chế tạo một sản phẩm rulo hoàn hảo, các kỹ sư phải tuân thủ nghiêm ngặt chuỗi công đoạn khép kín từ khâu xử lý cốt thép đến hoàn thiện cơ khí tinh xảo.
Bước 1: Khảo sát và xử lý bề mặt lõi kim loại
Chất lượng lớp bọc phụ thuộc rất lớn vào bề mặt tiếp xúc của lõi rulo (thép, gang hoặc inox).
Bóc bỏ lớp cao su cũ: Đối với rulo bọc lại, kỹ thuật viên dùng máy tiện hoặc phương pháp nhiệt để loại bỏ hoàn toàn phần cao su hỏng.
Kiểm tra cốt lõi: Đo kiểm độ đồng tâm, độ cong võng, khuyết tật và độ mòn của trục kim loại.
Tạo nhám bề mặt: Sử dụng phương pháp bắn hạt cát kỹ thuật hoặc hạt bi thép (grit blasting) theo tiêu chuẩn Sa 2.5. Công đoạn này làm sạch rỉ sét, dầu mỡ và tạo độ nhám lý tưởng để tăng diện tích tiếp xúc bám dính.
Bước 2: Quét dung dịch keo liên kết chuyên dụng
Ngay sau khi làm sạch bề mặt, cốt thép được phủ từ 1 đến 2 lớp keo liên kết kim loại – cao su chuyên dụng (như hệ keo Chemlok hoặc tương đương). Lớp keo phải được quét đều tay trong phòng sạch, kiểm soát độ ẩm và nhiệt độ nghiêm ngặt để keo khô tự nhiên mà không bị bám bụi bẩn. Đây là mắt xích quyết định việc lớp cao su có bị bong tách khỏi trục kim loại khi tải nặng hay không.
Bước 3: Đắp lớp cao su chịu mài mòn
Tùy vào ứng dụng thực tế, đơn vị sản xuất sẽ phối trộn cao su tự nhiên (NR) hoặc các dòng cao su tổng hợp chịu mài mòn cao như Polyurethane (PU), NBR hay SBR kết hợp phụ gia tăng cường tính năng chống xé rách:
Phương pháp quấn dán dải (Strip building): Cao su bán thành phẩm dạng dải dài được đùn nóng và quấn liên tục lên trục quay dưới lực ép đều, loại bỏ hoàn toàn bọt khí giữa các lớp.
Phương pháp ép đùn/đúc khuôn: Thường áp dụng cho vật liệu PU hoặc các dòng rulo yêu cầu độ tinh khiết vật liệu cao, hạn chế tối đa bọt khí siêu nhỏ bên trong thể tích cao su.
Bước 4: Lưu hóa nhiệt cao áp
Trục rulo sau khi bọc cao su sống sẽ được bọc màng bảo vệ, quấn vải chịu nhiệt cố định và đưa vào nồi hấp lưu hóa (Autoclave).
Nhiệt độ, áp suất hơi và thời gian lưu hóa được kiểm soát tự động theo biểu đồ công nghệ riêng cho từng loại cao su.
Quá trình này giúp hình thành các liên kết ngang (cầu nối lưu huỳnh hoặc peroxide), biến hỗn hợp cao su sống thành vật liệu đàn hồi bền vững, có khả năng chống mài mòn và chịu lực vượt trội.

Bước 5: Gia công cơ khí chính xác và tạo bề mặt
Sau khi rulo nguội tự nhiên và ổn định cấu trúc mạng lưới phân tử (thường sau 24 – 48 giờ):
Tiện và mài: Rulo được đưa lên máy tiện, máy mài chuyên dụng để mài tròn, đưa đường kính về đúng dung sai thiết kế (±0.05 mm đến ±0.1 mm).
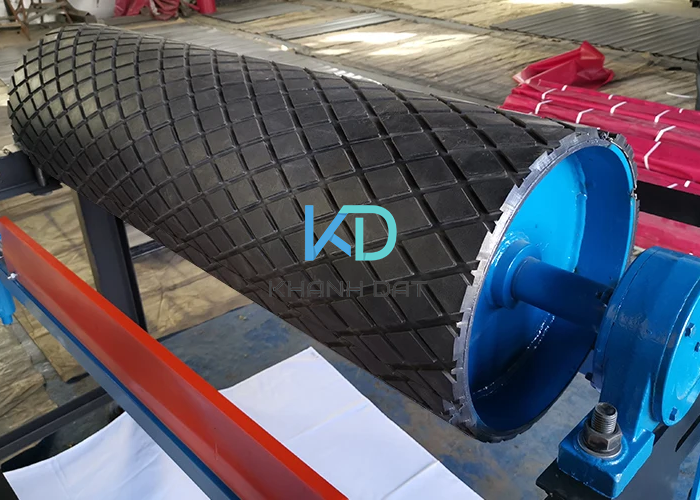
Tạo hình biên dạng: Thực hiện mài côn, mài võng (crowning) để bù trừ độ biến dạng khi chịu tải, hoặc xẻ rãnh (rãnh xoắn ốc, xương cá, rãnh quả trám) phục vụ chức năng dẫn hướng, thoát nước hoặc giảm tĩnh điện.
Bước 6: Kiểm tra cân bằng động và kiểm soát chất lượng (QC)
Bước cuối cùng trong quy trình bọc rulo cao su chịu mài mòn là kiểm tra nghiêm ngặt các chỉ số chất lượng:
Kiểm tra độ cứng: Dùng đồng hồ đo Shore A để xác nhận độ cứng đúng bản vẽ kỹ thuật (thường từ 50 đến 95 Shore A).
Kiểm tra độ mài mòn: Đánh giá độ chịu mòn theo tiêu chuẩn DIN hoặc ASTM.
Cân bằng động: Đặt rulo lên máy cân bằng động tốc độ cao để gắn chì cân bằng, triệt tiêu hoàn toàn rung chấn ly tâm khi rulo quay ở tốc độ làm việc tối đa.
Lưu ý giúp tăng tuổi thọ rulo cao su trong vận hành
Để tối ưu hóa hiệu quả sau khi thực hiện quy trình bọc chuẩn xác, khâu sử dụng tại nhà máy cần được lưu ý:
1. Kiểm tra tải trọng phân bổ: Cân chỉnh rulo song song hoàn hảo, tránh hiện tượng lệch tâm gây mòn cục bộ tại mép trục.
2. Vệ sinh định kỳ: Loại bỏ mạt kim loại, bụi bẩn bám dính trên bề mặt rulo để tránh tác động mài mòn cơ học liên tục.
3. Lưu trữ đúng cách: Các rulo dự phòng cần được bảo quản ở nơi thoáng mát, tránh ánh nắng trực tiếp, tránh xa nguồn nhiệt cao hoặc dầu mỡ chưa được kiểm soát.
Thực hiện chuẩn xác từng bước trong quy trình bọc rulo cao su chịu mài mòn giúp các nhà máy sở hữu những sản phẩm có độ bền ấn tượng, hệ số ma sát ổn định và khả năng hoạt động liên tục trong môi trường khắc nghiệt. Đầu tư đúng mức vào chất lượng gia công ngay từ đầu chính là giải pháp kinh tế thông minh, đảm bảo sự an toàn và liên tục cho cả dây chuyền sản xuất.
Tôi là Nguyễn Trọng Đạt – Quản lý sản xuất và kỹ thuật của Công ty TNHH cao su kỹ thuật Khánh Đạt. Với chuyên môn hơn 10 năm kinh nghiệm trong lĩnh vực sản xuất cao su và cung cấp các sản phẩm làm từ cao su. Một số khách hàng chúng tôi đã cung cấp: Tập đoàn than khoáng sản Việt Nam, EVN, PTSC cùng nhiều doanh nghiệp trong và ngoài nước.