




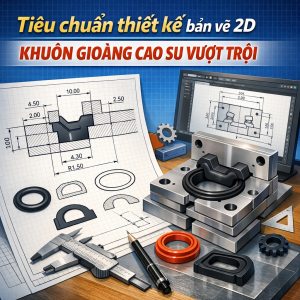
Tiêu chuẩn thiết kế bản vẽ 2D khuôn gioăng cao su là nền tảng giúp doanh nghiệp tạo ra sản phẩm có độ kín cao, kích thước ổn định và tuổi thọ phù hợp với điều kiện sử dụng. Một bản vẽ tốt không chỉ thể hiện đúng hình dạng gioăng mà còn truyền đạt đầy đủ thông tin về vật liệu, dung sai, độ co ngót, bề mặt làm kín và yêu cầu công nghệ. Khi các yếu tố này được kiểm soát ngay từ giai đoạn thiết kế, quá trình chế tạo khuôn, thử mẫu và sản xuất hàng loạt sẽ hiệu quả hơn đáng kể.
Vai trò của bản vẽ 2D trong thiết kế khuôn gioăng cao su
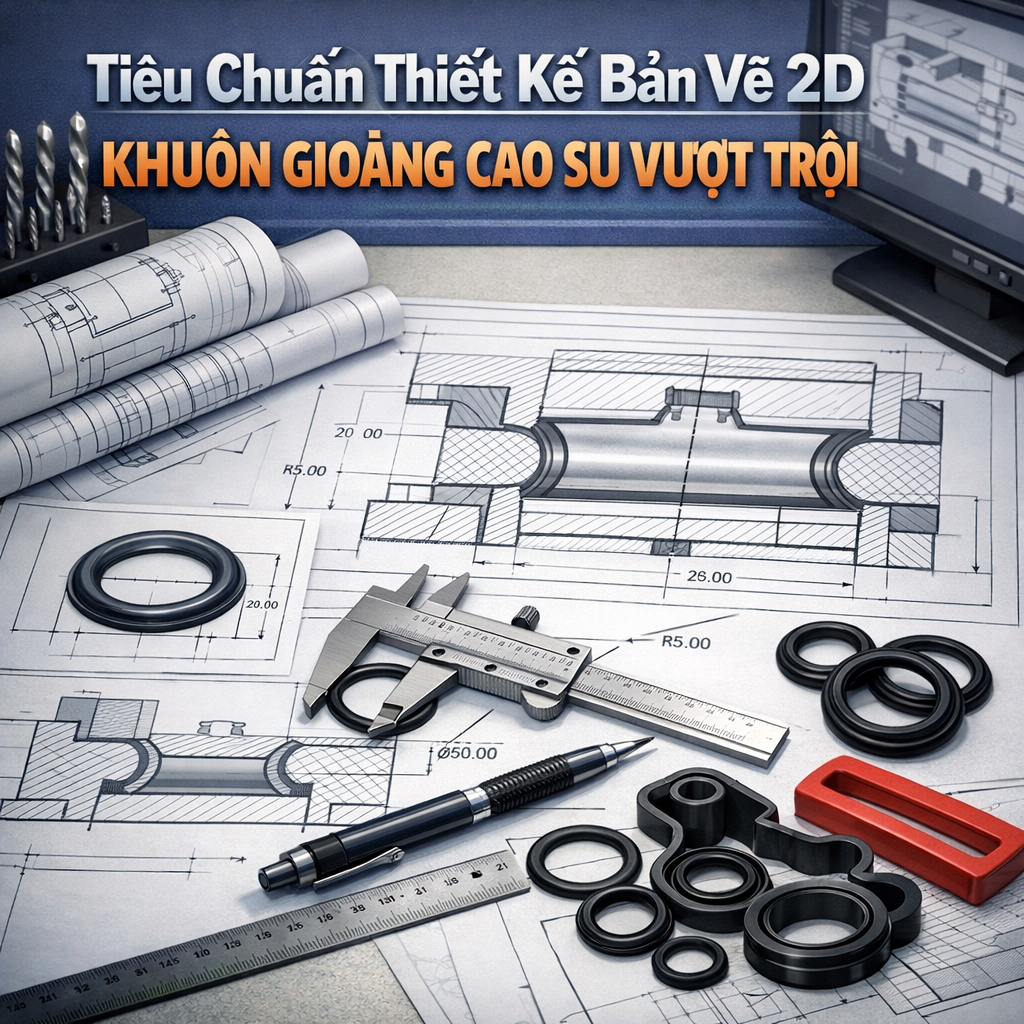
Dù mô hình 3D ngày càng phổ biến, bản vẽ 2D vẫn là tài liệu kỹ thuật quan trọng trong quá trình phát triển khuôn gioăng cao su. Đây là cơ sở thống nhất giữa bộ phận thiết kế, gia công, sản xuất, quản lý chất lượng và khách hàng. Mô hình 3D hỗ trợ kiểm tra hình học, trong khi bản vẽ 2D thường là tài liệu trực tiếp để lập trình gia công, nghiệm thu và truy xuất thay đổi.
Một bản vẽ 2D hoàn chỉnh giúp xác định chính xác kích thước, hình học và tiết diện của gioăng; quy định dung sai cho từng vị trí chức năng; truyền đạt yêu cầu về vật liệu, độ cứng và màu sắc; xác định mặt phân khuôn, vị trí thoát khí và ba via; đồng thời hỗ trợ lập trình CNC hoặc EDM. Đây cũng là căn cứ để nghiệm thu khuôn, kiểm tra sản phẩm và hạn chế sai lệch do cách hiểu khác nhau giữa các bộ phận. Nhờ đó, dữ liệu khuôn gioăng cao su được sử dụng nhất quán từ thiết kế đến sản xuất.
Đặc biệt, gioăng cao su có khả năng biến dạng lớn nên không thể áp dụng hoàn toàn tư duy dung sai của chi tiết kim loại. Người thiết kế cần xem xét trạng thái tự do, trạng thái lắp ráp, mức nén làm việc, môi trường tiếp xúc và chu kỳ sử dụng của sản phẩm. Việc thể hiện các điều kiện này trên hồ sơ khuôn gioăng cao su giúp nhà chế tạo hiểu đúng mục tiêu kỹ thuật thay vì chỉ gia công theo kích thước danh nghĩa.
Tiêu chuẩn thiết kế bản vẽ 2D khuôn gioăng cao su cần có
Hệ thống hình chiếu rõ ràng
Bản vẽ khuôn gioăng cao su nên sử dụng đủ hình chiếu đứng, hình chiếu bằng, hình chiếu cạnh và hình cắt để mô tả chính xác cấu tạo. Với tiết diện phức tạp, cần bổ sung hình cắt cục bộ, mặt cắt xoay hoặc chi tiết phóng to. Các vị trí có rãnh sâu, môi mỏng, gân tăng cứng hoặc lỗ định vị càng cần thể hiện rõ để tránh suy đoán trong gia công.
Đường bao sản phẩm, đường tâm, đường khuất và đường cắt phải được phân biệt bằng loại nét phù hợp. Không nên đặt quá nhiều kích thước vào một hình chiếu vì điều này dễ gây nhầm lẫn khi đọc bản vẽ. Một nguyên tắc hữu ích là mỗi kích thước chỉ nên xuất hiện một lần tại hình chiếu thể hiện rõ nhất đặc tính cần kiểm soát. Quy ước này giúp hồ sơ khuôn gioăng cao su dễ đọc và thuận tiện hơn khi kiểm tra chéo.
Kích thước phải có điểm chuẩn thống nhất
Các kích thước quan trọng của khuôn gioăng cao su nên được xác lập từ một hệ chuẩn rõ ràng. Việc ghi kích thước theo chuỗi dài có thể dẫn đến cộng dồn sai số, nhất là với gioăng có nhiều rãnh, gân hoặc môi làm kín. Chuẩn đo nên gắn với điều kiện lắp ráp thực tế để bộ phận kiểm tra có thể tái lập kết quả đo.
- Tâm đối xứng hoặc trục quay của chi tiết.
- Mặt lắp ráp chính tiếp xúc với thiết bị.
- Mặt làm kín hoặc đường tâm vùng làm kín.
- Đường kính chuẩn đối với gioăng tròn.
- Mặt đáy hoặc mặt chuẩn công nghệ của khuôn.
Đối với gioăng tròn, cần phân biệt rõ đường kính trong, đường kính ngoài và đường kính trung bình. Với gioăng định hình, các bán kính chuyển tiếp, chiều dày tiết diện và khoảng cách giữa các môi phải được thể hiện đầy đủ. Nếu kích thước được kiểm soát sau khi lắp, bản vẽ nên ghi rõ điều kiện gá đặt và lực nén tham chiếu. Cách ghi này giúp kích thước của khuôn gioăng cao su được đối chiếu đúng với trạng thái làm việc thực tế.
Quy định dung sai theo chức năng
Dung sai trong thiết kế khuôn gioăng cao su cần phù hợp với đặc tính đàn hồi của vật liệu, năng lực thiết bị và yêu cầu thực tế của cụm lắp. Cao su chịu ảnh hưởng của nhiệt độ, thời gian lưu hóa, áp suất ép, độ co ngót và điều kiện bảo quản. Vì vậy, áp dụng dung sai quá chặt cho mọi kích thước thường làm tăng chi phí nhưng không mang lại giá trị tương xứng.
Nên phân kích thước thành ba nhóm: kích thước chức năng trực tiếp quyết định độ kín và độ nén; kích thước lắp ghép tiếp xúc với rãnh, trục, nắp hoặc thân thiết bị; và kích thước không chức năng có thể áp dụng dung sai rộng hơn. Cách phân loại này giúp ưu tiên nguồn lực gia công, đo kiểm và hiệu chỉnh khuôn đúng vị trí cần thiết. Việc phân nhóm còn giúp thông số khuôn gioăng cao su phản ánh đúng mức độ quan trọng của từng bề mặt.
Bản vẽ có thể tham chiếu các tiêu chuẩn dung sai sản phẩm cao su đúc như ISO 3302-1 về dung sai kích thước cho sản phẩm cao su hoặc tiêu chuẩn tương đương theo yêu cầu dự án. Tuy nhiên, cấp dung sai phải được lựa chọn dựa trên năng lực sản xuất thực tế, phương pháp tạo hình và kết quả thử mẫu, không nên sao chép máy móc từ một dự án khác. Với khuôn gioăng cao su, kết quả thử nghiệm thực tế vẫn là căn cứ quan trọng để xác nhận cấp dung sai cuối cùng.
Xác định vật liệu và độ cứng
Tên gọi “cao su” chưa đủ để chế tạo một bộ khuôn gioăng cao su đạt yêu cầu. Bản vẽ hoặc tài liệu kỹ thuật liên quan cần chỉ rõ loại hợp chất, yêu cầu cơ lý và môi trường làm việc dự kiến. Việc xác định sai vật liệu có thể khiến gioăng trương nở trong dầu, lão hóa nhanh ngoài trời hoặc mất độ đàn hồi ở nhiệt độ cao.
- NBR phù hợp với nhiều môi trường dầu khoáng và nhiên liệu.
- EPDM thích hợp cho nước nóng, hơi nước, thời tiết ngoài trời và một số hóa chất phân cực.
- Silicone phù hợp với nhiệt độ cao, nhiệt độ thấp và các ứng dụng có yêu cầu vệ sinh phù hợp.
- FKM được lựa chọn cho dầu, hóa chất và nhiệt độ khắc nghiệt.
- NR hoặc SBR thường dùng cho các ứng dụng cơ học thông thường.
Độ cứng thường được thể hiện bằng Shore A, kèm dung sai phù hợp, ví dụ 70 ± 5 Shore A. Ngoài ra, hồ sơ của khuôn gioăng cao su nên quy định màu sắc, cường lực kéo, độ giãn dài, độ biến dạng dư sau nén, khả năng kháng ozone hoặc tiêu chuẩn an toàn nếu sản phẩm tiếp xúc với thực phẩm, nước sạch hay dược phẩm.
Với các chi tiết dùng vật liệu silicone, việc hiểu rõ đặc tính nhiệt và độ đàn hồi của compound sẽ giúp chọn kết cấu lòng khuôn phù hợp. Điều này đặc biệt hữu ích khi khuôn gioăng cao su được thiết kế cho silicone có độ mềm hoặc độ co ngót đặc thù. Doanh nghiệp có thể tham khảo thêm bài viết Cao su Silicone là gì? để xác định phạm vi ứng dụng trước khi chốt vật liệu cho dự án.
Tính toán độ co ngót khi thiết kế lòng khuôn
Kích thước lòng khuôn không thể sao chép nguyên trạng kích thước sản phẩm. Sau khi lưu hóa và làm nguội, cao su sẽ co lại với tỷ lệ phụ thuộc vào loại vật liệu, độ cứng, hình dạng, nhiệt độ, hướng dòng chảy và quy trình ép. Tính đúng độ co ngót là một bước quan trọng khi triển khai khuôn gioăng cao su có yêu cầu chính xác cao.
Tỷ lệ co ngót cần được xác nhận từ dữ liệu của nhà cung cấp vật liệu hoặc kết quả thử nghiệm thực tế. Công thức tham khảo là:
Kích thước lòng khuôn = Kích thước sản phẩm × (1 + tỷ lệ co ngót)
Tuy nhiên, đây chỉ là cách tính ban đầu. Đối với khuôn gioăng cao su, hệ số co ngót nên được kiểm chứng bằng mẫu thử trong điều kiện lưu hóa dự kiến. Chi tiết có tiết diện không đồng đều, nhiều gân, vùng dày mỏng khác nhau hoặc lõi kim loại có thể co ngót không đồng nhất. Trong trường hợp này, bản vẽ cần ghi nhận các vùng cần ưu tiên hiệu chỉnh sau thử khuôn, thay vì áp dụng một hệ số chung cho toàn bộ sản phẩm.
Để giảm số lần sửa khuôn, nên lưu hồ sơ tỷ lệ co ngót của từng compound đã sử dụng, bao gồm điều kiện lưu hóa, nhiệt độ khuôn, thời gian ép và kết quả đo sau ổn định. Dữ liệu thực tế từ những dự án trước là nguồn tham khảo có giá trị hơn giả định lý thuyết khi phát triển khuôn gioăng cao su mới.
Mặt phân khuôn và kiểm soát ba via
Mặt phân khuôn nên được lựa chọn sao cho dễ gia công, dễ thoát sản phẩm và ít ảnh hưởng đến bề mặt làm kín. Khi thiết kế khuôn gioăng cao su, không nên đặt đường phân khuôn ngang qua môi gioăng hoặc vùng tiếp xúc chức năng nếu có thể tránh được. Vị trí này có thể tạo ba via, gây khó khăn cho công đoạn cắt mép và làm tăng nguy cơ rò rỉ.
Bản vẽ cần thể hiện rõ vị trí đường phân khuôn, hướng mở khuôn, vùng cho phép xuất hiện ba via, giới hạn chiều dày và chiều rộng ba via, yêu cầu cắt mép sau đúc, cũng như những khu vực tuyệt đối không được có khuyết tật. Nếu có nhiều lòng khuôn, cần xác định phương án đánh số lòng để hỗ trợ truy xuất khi phát sinh lỗi. Các chỉ dẫn này giúp khuôn gioăng cao su được chế tạo đúng mục tiêu kiểm soát ba via.
Kiểm soát ba via tốt giúp giảm thời gian hoàn thiện sản phẩm, nâng cao tính thẩm mỹ và hạn chế rò rỉ khi sử dụng. Đồng thời, kết cấu mặt phân khuôn hợp lý còn góp phần kéo dài tuổi thọ bề mặt ghép khuôn, giảm số lần bảo trì và giữ ổn định kích thước giữa các lô sản xuất. Nhờ vậy, khuôn gioăng cao su có thể duy trì chất lượng ổn định trong suốt chu kỳ khai thác.
Rãnh thoát khí và bố trí dòng chảy
Không khí bị giữ lại trong lòng khuôn có thể gây thiếu liệu, cháy cao su, rỗ khí hoặc bề mặt không đồng nhất. Do đó, thiết kế khuôn gioăng cao su cần bố trí rãnh thoát khí tại các điểm cuối dòng chảy, góc kín, vùng có tiết diện mỏng và các vị trí khó điền đầy.
Với khuôn ép chuyển hoặc khuôn phun cao su, hệ thống cấp liệu cũng phải được cân bằng để vật liệu điền đầy đồng đều. Bản vẽ 2D nên chỉ ra vị trí cổng vào, kênh dẫn, bầu chứa liệu, vùng tràn và hướng dòng chảy khi cần thiết. Các thông tin này giúp bộ phận gia công hiểu được mục đích công nghệ của từng rãnh, tránh thay đổi tùy tiện trong quá trình chế tạo. Cách thể hiện này bảo đảm khuôn gioăng cao su có hệ thống cấp liệu và thoát khí phù hợp với quy trình ép.
Chiều sâu rãnh thoát khí phải đủ để không khí thoát ra nhưng không làm vật liệu tràn quá mức. Thông số cụ thể phụ thuộc vào độ nhớt của compound, nhiệt độ khuôn, áp suất ép và phương pháp tạo hình. Sau thử mẫu, cần kiểm tra các dấu hiệu cháy, thiếu liệu hoặc vết hàn để điều chỉnh vị trí thoát khí nếu cần.
Quy định bề mặt, bán kính chuyển tiếp và độ dốc tháo khuôn
Bề mặt lòng khuôn ảnh hưởng trực tiếp đến ngoại quan, ma sát và khả năng làm kín. Những vùng chức năng của khuôn gioăng cao su cần được chỉ định độ nhám phù hợp. Bề mặt quá thô có thể tạo vết trên sản phẩm hoặc làm giảm độ kín, trong khi bề mặt quá bóng đôi khi khiến sản phẩm bám khuôn và tăng chi phí gia công không cần thiết.
Các góc nhọn nên được hạn chế. Bán kính chuyển tiếp hợp lý giúp cao su điền đầy tốt hơn, giảm tập trung ứng suất và kéo dài tuổi thọ gioăng. Trên bản vẽ, mọi bán kính quan trọng cần được ghi rõ thay vì để xưởng gia công tự suy đoán. Với vùng thay đổi tiết diện, bán kính chuyển tiếp còn hỗ trợ dòng vật liệu ổn định hơn trong quá trình ép. Nhờ đó, khuôn gioăng cao su hạn chế được các vùng khó điền đầy và nguy cơ tạo khuyết tật.
Độ dốc tháo khuôn cũng cần được xem xét, nhất là với thành đứng, hốc sâu hoặc bề mặt có kết cấu. Độ dốc phù hợp giúp giảm lực tháo sản phẩm, hạn chế biến dạng và tránh làm xước bề mặt làm kín. Nếu một bề mặt bắt buộc phải không có độ dốc, yêu cầu đó nên được đánh dấu rõ để bộ phận gia công và sản xuất đánh giá tính khả thi.
Yêu cầu đối với ký hiệu và ghi chú kỹ thuật
Bản vẽ khuôn gioăng cao su cần có khung tên và hệ thống ghi chú thống nhất. Các thông tin cơ bản gồm tên chi tiết, mã sản phẩm, mã khuôn hoặc số lòng khuôn, tỷ lệ bản vẽ, đơn vị đo, vật liệu khuôn, phương pháp xử lý nhiệt, độ cứng sau nhiệt luyện, lớp phủ bề mặt, dung sai chung, tiêu chuẩn áp dụng, số phiên bản và lịch sử sửa đổi.
Ghi chú kỹ thuật nên ngắn gọn, có thứ tự ưu tiên và không mâu thuẫn với kích thước trên hình. Khi một yêu cầu chỉ áp dụng cho một vùng, cần dùng ký hiệu dẫn hướng đến đúng vị trí thay vì ghi chú chung chung. Việc này đặc biệt quan trọng với yêu cầu đánh bóng, nhám bề mặt, xử lý chống dính hoặc vùng không được phép có ba via. Cách ghi rõ ràng làm hồ sơ khuôn gioăng cao su dễ kiểm tra và hạn chế cách hiểu khác nhau.
Mỗi lần thay đổi kích thước, vật liệu hoặc phương pháp gia công đều cần được cập nhật trong lịch sử sửa đổi. Quản lý phiên bản chặt chẽ giúp tránh tình trạng xưởng sử dụng dữ liệu cũ, đồng thời hỗ trợ phân tích nguyên nhân khi sản phẩm không đạt yêu cầu sau này.
Kiểm tra bản vẽ trước khi phát hành
Trước khi chuyển sang chế tạo, hồ sơ khuôn gioăng cao su nên trải qua quy trình kiểm tra liên phòng ban. Bộ phận thiết kế đánh giá hình học và khả năng tháo khuôn; bộ phận công nghệ xem xét khả năng gia công; bộ phận sản xuất kiểm tra phương án ép; bộ phận chất lượng xác nhận phương pháp đo và tiêu chí chấp nhận.
Một danh sách kiểm tra hiệu quả thường bao gồm:
- Kích thước đã đầy đủ, không trùng lặp và không mâu thuẫn hay chưa.
- Dung sai có phù hợp với đặc tính cao su và chức năng lắp ráp không.
- Độ co ngót đã được tính theo compound và quy trình dự kiến chưa.
- Mặt phân khuôn có ảnh hưởng đến vùng làm kín không.
- Rãnh thoát khí, cổng vào và vùng tràn đã được bố trí hợp lý chưa.
- Có đủ bán kính chuyển tiếp và độ dốc tháo khuôn không.
- Dụng cụ đo có thể tiếp cận các vị trí cần kiểm tra không.
- Vật liệu, xử lý nhiệt và yêu cầu bề mặt của khuôn đã được chỉ định chưa.
- Phiên bản bản vẽ có đồng bộ với mô hình 3D, tiêu chuẩn kiểm tra và tài liệu sản phẩm không.
Việc tổ chức buổi review trước phát hành giúp phát hiện sớm các xung đột giữa yêu cầu sản phẩm và giới hạn chế tạo. Một quy trình rà soát khuôn gioăng cao su có sự tham gia của nhiều bộ phận cũng giúp xác nhận tính khả thi trước khi đầu tư gia công. Chi phí sửa đổi trên bản vẽ luôn thấp hơn rất nhiều so với sửa lòng khuôn sau khi đã gia công, xử lý nhiệt hoặc đưa vào sản xuất thử.
Những lỗi thiết kế phổ biến cần tránh
Một số lỗi thường gặp trong bản vẽ khuôn gioăng cao su gồm ghi dung sai quá chặt cho mọi kích thước, bỏ qua độ co ngót, đặt đường phân khuôn trên môi làm kín hoặc không xác định chuẩn đo. Bản vẽ thiếu mặt cắt cũng khiến đơn vị gia công hiểu sai tiết diện, đặc biệt khi chi tiết có rãnh kín hoặc hốc sâu.
Một lỗi khác là chỉ tập trung vào hình dạng sản phẩm mà bỏ qua dòng chảy vật liệu, thoát khí và tháo khuôn. Khuôn có thể đúng kích thước danh nghĩa nhưng vẫn sản xuất không ổn định, xuất hiện thiếu liệu, bọt khí, ba via nhiều hoặc khó lấy sản phẩm. Thiết kế tốt phải đồng thời đáp ứng chức năng sản phẩm, khả năng gia công và khả năng sản xuất hàng loạt.
Cũng cần tránh ghi vật liệu bằng tên thương mại không đầy đủ hoặc thiếu chỉ tiêu kiểm tra. Khi cần thay thế nguồn cung compound, dữ liệu không rõ ràng sẽ khiến kết quả lưu hóa và co ngót khó kiểm soát. Thay vào đó, nên sử dụng mã vật liệu kèm các yêu cầu cơ lý và điều kiện môi trường làm việc.
Phối hợp AutoCAD và dữ liệu sản xuất
AutoCAD vẫn là công cụ hữu ích để chuẩn hóa layer, kiểu nét, kích thước, khung tên và thư viện ký hiệu cho bản vẽ 2D. Khi xây dựng thư viện dùng chung, doanh nghiệp có thể giảm lỗi ghi chú, rút ngắn thời gian triển khai và duy trì tính nhất quán giữa các dự án khuôn gioăng cao su.
Nên quy định rõ layer dành cho đường bao sản phẩm, lòng khuôn, đường tâm, kích thước, dung sai, ghi chú, mặt cắt và thay đổi kỹ thuật. Màu sắc hoặc độ đậm nét trên màn hình không nên là dấu hiệu duy nhất để phân biệt thông tin, bởi bản in đơn sắc vẫn phải đảm bảo khả năng đọc rõ ràng.
Trước khi phát hành PDF hoặc DWG, cần kiểm tra tỷ lệ in, font chữ, đơn vị đo, liên kết tham chiếu và trạng thái khóa layer. Nhờ chuẩn hóa, dữ liệu khuôn gioăng cao su có thể được chuyển giao mà vẫn giữ đúng cấu trúc và thông tin kỹ thuật. Nếu trao đổi dữ liệu với nhà gia công bên ngoài, nên thống nhất định dạng tệp, quy ước đặt tên và cách xác nhận phiên bản để tránh sử dụng sai bản vẽ.
Kết luận
Thiết kế bản vẽ 2D khuôn gioăng cao su vượt trội đòi hỏi sự kết hợp giữa kiến thức cơ khí chính xác, đặc tính vật liệu đàn hồi và kinh nghiệm công nghệ khuôn. Hệ chuẩn rõ ràng, dung sai hợp lý, tính toán co ngót chính xác, kiểm soát mặt phân khuôn và quy định đầy đủ về vật liệu sẽ giúp giảm số lần thử khuôn, hạn chế phế phẩm và ổn định chất lượng sản xuất.
Khi bản vẽ được chuẩn hóa và kiểm tra kỹ trước khi phát hành, doanh nghiệp không chỉ tiết kiệm chi phí chế tạo mà còn nâng cao độ tin cậy của gioăng trong điều kiện làm việc thực tế. Một bộ hồ sơ khuôn gioăng cao su đầy đủ, có khả năng truy xuất và được cập nhật đúng phiên bản chính là nền tảng để xây dựng quy trình sản xuất cao su kỹ thuật hiệu quả, đáp ứng các yêu cầu ngày càng cao của khách hàng.
Tôi là Nguyễn Trọng Đạt – Quản lý sản xuất và kỹ thuật của Công ty TNHH cao su kỹ thuật Khánh Đạt. Với chuyên môn hơn 10 năm kinh nghiệm trong lĩnh vực sản xuất cao su và cung cấp các sản phẩm làm từ cao su. Một số khách hàng chúng tôi đã cung cấp: Tập đoàn than khoáng sản Việt Nam, EVN, PTSC cùng nhiều doanh nghiệp trong và ngoài nước.