




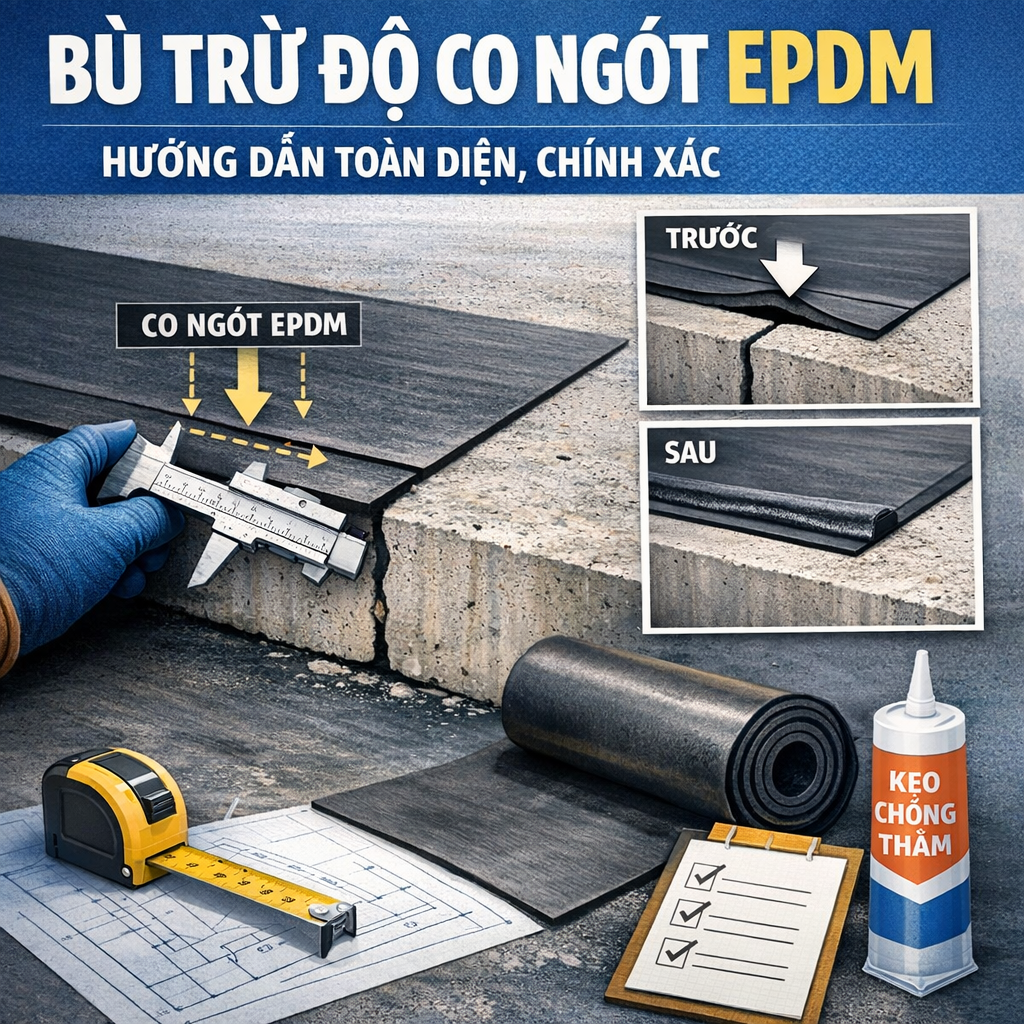
Bù trừ độ co ngót EPDM là bước quan trọng để bảo đảm chi tiết cao su sau lưu hóa đạt đúng kích thước, dung sai và khả năng lắp ráp theo thiết kế. Trong thực tế, bù trừ co ngót EPDM cần được xác định dựa trên compound, hình dạng sản phẩm, công nghệ ép và điều kiện lưu hóa cụ thể.
EPDM có thể co lại khi chuyển từ trạng thái nóng trong khuôn sang nhiệt độ môi trường. Vật liệu cũng có thể tiếp tục biến đổi kích thước do lưu hóa sau, ứng suất dư và điều kiện bảo quản. Đặc biệt với khuôn ép thủy lực, bù trừ co ngót EPDM giúp hạn chế sai lệch giữa kích thước lòng khuôn và thành phẩm đã ổn định.
Nếu chỉ áp dụng một tỷ lệ co ngót cố định cho mọi sản phẩm, doanh nghiệp rất dễ gặp tình trạng sai kích thước, tăng phế phẩm hoặc phải chỉnh sửa khuôn tốn kém.
Độ co ngót EPDM là gì?
EPDM, viết tắt của ethylene propylene diene monomer, là loại cao su tổng hợp nổi bật nhờ khả năng chịu thời tiết, ozone, tia UV, nước nóng và nhiều hóa chất. Vật liệu này được sử dụng rộng rãi trong gioăng kín, ống mềm, đệm kỹ thuật, linh kiện ô tô và sản phẩm ngoài trời.
Độ co ngót EPDM là mức giảm kích thước của sản phẩm sau khi rời khuôn và nguội xuống. Giá trị này thường được biểu thị theo phần trăm so với kích thước lòng khuôn. Công thức tham khảo:
Độ co ngót (%) = [(Kích thước lòng khuôn − Kích thước sản phẩm) / Kích thước lòng khuôn] × 100
Kết quả tính toán là dữ liệu đầu vào cho bù trừ co ngót EPDM, nhưng vẫn cần được kiểm chứng bằng mẫu thử thực tế.
Trong thực tế, co ngót không phải lúc nào cũng đồng đều theo mọi hướng. Chi tiết có thể co khác nhau theo chiều dài, chiều rộng và chiều dày do hướng dòng chảy, cấu trúc sản phẩm, mật độ liên kết ngang hoặc điều kiện truyền nhiệt. Vì vậy, bù trừ co ngót EPDM nên được xem là bài toán đa chiều thay vì một phép nhân đơn giản.
Vì sao cần bù trừ độ co ngót EPDM?
Bù trừ co ngót EPDM là việc chủ động điều chỉnh kích thước lòng khuôn để sản phẩm sau quá trình sản xuất đạt kích thước mục tiêu. Chẳng hạn, nếu chi tiết cần có chiều dài danh nghĩa 100 mm và tỷ lệ co ngót dự kiến là 2%, lòng khuôn phải được thiết kế lớn hơn kích thước thành phẩm.
Với các chi tiết có dung sai chặt, bù trừ co ngót EPDM còn liên quan trực tiếp đến độ kín, lực ép, độ bền và tuổi thọ khi làm việc.
Nếu định nghĩa tỷ lệ co ngót theo kích thước khuôn, kích thước lòng khuôn có thể tính bằng:
Kích thước khuôn = Kích thước thành phẩm / (1 − tỷ lệ co ngót)
Với sản phẩm 100 mm và độ co 2%:
Kích thước khuôn = 100 / 0,98 ≈ 102,04 mm
Giá trị bù trừ co ngót EPDM theo cách tính này cần được làm tròn phù hợp với dung sai gia công khuôn và kiểm chứng qua mẫu thử.
Không nên đơn giản cộng trực tiếp 2% trong mọi trường hợp, đặc biệt với chi tiết dài hoặc có dung sai chặt. Sự khác biệt nhỏ trong phương pháp tính có thể tạo ra sai số đáng kể khi kích thước sản phẩm tăng lên.
Một quy trình bù trừ co ngót EPDM đáng tin cậy luôn cần kết hợp công thức lý thuyết với dữ liệu thử khuôn.
Bù trừ chính xác mang lại nhiều lợi ích:
- Duy trì kích thước thành phẩm trong giới hạn dung sai.
- Hạn chế phế phẩm và công đoạn sửa chữa.
- Bảo đảm độ kín, lực ép và khả năng lắp ráp.
- Giảm số lần thử khuôn và chỉnh sửa khuôn.
- Ổn định chất lượng giữa các lô sản xuất.
- Tối ưu chi phí vật liệu, nhân công và thời gian máy.
Nhờ những lợi ích này, bù trừ co ngót EPDM đúng cách có thể giảm đáng kể chi phí hiệu chỉnh trong suốt vòng đời khuôn.
Để tham khảo thêm cách đánh giá vật liệu trước khi thiết kế, bạn có thể xem bài bí quyết lựa chọn vật liệu cao su kỹ thuật chuẩn xác. Việc chọn đúng vật liệu ngay từ đầu giúp dữ liệu bù trừ có tính đại diện cao hơn.
Những yếu tố ảnh hưởng đến độ co ngót EPDM
Công thức phối liệu
Không phải mọi hợp chất EPDM đều có độ co giống nhau. Hàm lượng polymer, dầu hóa dẻo, chất độn, carbon black, chất lưu hóa và phụ gia đều ảnh hưởng đến biến đổi kích thước. Khi xây dựng dữ liệu bù trừ co ngót EPDM, cần ghi rõ mã compound và phiên bản công thức.
Hàm lượng chất độn cao thường làm giảm mức co tương đối do hạn chế chuyển động của chuỗi polymer. Ngược lại, tỷ lệ polymer hoặc dầu lớn có thể làm thay đổi đáng kể phản ứng nhiệt và độ ổn định kích thước.
Hệ lưu hóa bằng lưu huỳnh và peroxide cũng có thể tạo ra mật độ liên kết ngang khác nhau, từ đó ảnh hưởng đến độ co cuối cùng. Dữ liệu thực nghiệm về từng thành phần giúp bù trừ co ngót EPDM sát với điều kiện sản xuất hơn.
Độ cứng của vật liệu
EPDM mềm và EPDM cứng thường không co giống nhau. Tuy nhiên, không nên dùng độ cứng Shore A làm tiêu chí duy nhất để dự báo. Hai hợp chất có cùng độ cứng vẫn có thể khác về tỷ lệ dầu, loại chất độn, cấu trúc polymer và hệ lưu hóa. Do đó, bù trừ co ngót EPDM không thể chỉ dựa trên một bảng quy đổi theo độ cứng.
Nhiệt độ khuôn và nhiệt độ lưu hóa
Nhiệt độ khuôn cao làm vật liệu giãn nở nhiều hơn trong quá trình ép. Khi sản phẩm nguội, chênh lệch nhiệt độ lớn có thể dẫn đến mức co cao hơn. Tuy nhiên, nếu nhiệt độ không đủ, sản phẩm có thể lưu hóa chưa hoàn toàn và tiếp tục thay đổi kích thước sau khi rời khuôn.
Thông số nhiệt ổn định là điều kiện cần để bù trừ co ngót EPDM cho kết quả có thể lặp lại. Muốn dữ liệu bù trừ co ngót EPDM ổn định, nhiệt độ thực tế tại các vùng khuôn cần được ghi nhận trong từng chu kỳ thử.
Vì vậy, nhiệt độ phải được kiểm soát đồng đều trên toàn bộ khuôn. Chênh lệch nhiệt giữa các vùng có thể gây co không đều, cong vênh hoặc sai lệch giữa các lòng khuôn. Khi đó, bù trừ co ngót EPDM theo một hệ số trung bình sẽ không giải quyết được nguyên nhân gốc.
Thời gian lưu hóa
Thời gian lưu hóa quá ngắn dễ tạo ra sản phẩm chưa đạt liên kết ngang cần thiết. Chi tiết có thể tiếp tục co hoặc biến dạng trong quá trình bảo quản. Ngược lại, thời gian quá dài có thể ảnh hưởng đến tính chất cơ học, năng suất và mức độ ổn định của một số công thức.
Chu kỳ tối ưu cần dựa trên đường cong lưu hóa của chính hợp chất được sử dụng, thay vì chỉ dựa vào kinh nghiệm với một loại EPDM khác. Đây là dữ liệu nền để bù trừ co ngót EPDM có thể lặp lại giữa các lô.
Hình dạng và chiều dày sản phẩm
Chi tiết dày nguội chậm hơn chi tiết mỏng. Sự chênh lệch tốc độ nguội giữa lõi và bề mặt tạo ra ứng suất bên trong, làm thay đổi kích thước hoặc gây cong vênh.
Các sản phẩm có tiết diện không đồng đều, gân tăng cứng, lỗ sâu, góc nhọn hoặc phần kim loại chèn cũng khó dự báo hơn. Mỗi khu vực có thể chịu điều kiện truyền nhiệt và mức cản co khác nhau.
Thiết kế bù trừ co ngót EPDM cần đánh dấu riêng các vùng có nguy cơ biến dạng cao. Việc phân vùng này giúp bù trừ co ngót EPDM theo đúng đặc điểm hình học của sản phẩm.
Quy trình gia công
Ép nén, ép chuyển và ép phun tạo ra trạng thái dòng chảy, áp suất và hướng phân tử khác nhau. Vì thế, cùng một công thức EPDM nhưng sản xuất bằng hai công nghệ khác nhau có thể cho mức co khác nhau.
Trong ép phun, vị trí cổng phun và hướng dòng chảy có thể tạo co ngót định hướng. Với ép nén, lượng phôi, cách đặt phôi và khả năng thoát khí lại đóng vai trò quan trọng. Các thông số này phải được cố định trước khi chốt hệ số bù trừ co ngót EPDM.
Lưu hóa sau và điều kiện làm nguội
Một số sản phẩm EPDM, đặc biệt là hệ peroxide, cần lưu hóa sau trong tủ nhiệt để hoàn thiện tính chất và loại bỏ chất bay hơi. Công đoạn này có thể làm kích thước thay đổi thêm. Do đó, hồ sơ bù trừ co ngót EPDM phải bao gồm cả điều kiện lưu hóa sau.
Cách làm nguội cũng cần được chuẩn hóa. Làm nguội tự do, làm nguội trong đồ gá hoặc ngâm trong môi trường kiểm soát sẽ tạo ra kết quả khác nhau.
Đo chi tiết ngay sau khi tháo khuôn thường không phản ánh kích thước ổn định cuối cùng. Vì vậy, bù trừ co ngót EPDM phải gắn với một thời điểm đo được quy định rõ.
Quy trình bù trừ độ co ngót EPDM chính xác
1. Xác định điều kiện sử dụng và yêu cầu kích thước
Trước tiên, cần xác định rõ kích thước danh nghĩa, dung sai, nhiệt độ làm việc, phương thức lắp ráp và yêu cầu chức năng. Với gioăng kín, đường kính tiết diện và mức ép thường quan trọng hơn một số kích thước ngoại vi. Với chi tiết lắp vào rãnh, cả kích thước rãnh lẫn độ giãn khi lắp đều phải được xem xét.
Cơ sở kỹ thuật đầy đủ giúp bù trừ co ngót EPDM phù hợp với chức năng thực tế của chi tiết.
Ở bước này, bù trừ co ngót EPDM cần được liên kết với bản vẽ kỹ thuật và điều kiện làm việc thực tế, không chỉ với kích thước danh nghĩa. Nếu sản phẩm làm việc ở nhiệt độ cao, cần cân nhắc cả giãn nở nhiệt và thay đổi kích thước sau lão hóa.
2. Cố định công thức vật liệu
Không nên thiết kế bù co dựa trên một mẫu vật liệu chung chung. Mã compound, độ cứng, màu sắc, hệ lưu hóa và nhà cung cấp phải được xác định. Nếu công thức thay đổi sau khi khuôn đã hoàn thiện, tỷ lệ co cũng có thể thay đổi theo.
Việc khóa phiên bản vật liệu giúp bù trừ co ngót EPDM không bị sai lệch bởi những thay đổi ngoài kiểm soát.
3. Thu thập dữ liệu thực nghiệm
Dữ liệu từ nhà cung cấp là điểm khởi đầu hữu ích nhưng không thể thay thế thử nghiệm thực tế. Nên sử dụng tấm thử, mẫu chuẩn hoặc khuôn thử có hình dạng gần với sản phẩm. Các mẫu phải được sản xuất ở điều kiện dự kiến áp dụng trong sản xuất hàng loạt.
Đây là nền tảng quan trọng để bù trừ co ngót EPDM theo dữ liệu thay vì phỏng đoán.
Cần ghi nhận:
- Nhiệt độ từng vùng khuôn.
- Thời gian lưu hóa.
- Áp suất hoặc tốc độ phun.
- Khối lượng và cách bố trí phôi.
- Thời gian lưu hóa sau.
- Phương pháp làm nguội.
- Thời điểm đo.
- Nhiệt độ và độ ẩm khi đo.
4. Tính độ co theo từng phương
Đối với sản phẩm phức tạp, không nên chỉ dùng một hệ số chung. Hãy tính riêng độ co theo chiều dòng chảy, vuông góc dòng chảy và chiều dày. Đồng thời, cần so sánh nhiều vị trí trên cùng một sản phẩm để phát hiện biến dạng cục bộ.
Cách tách dữ liệu theo từng phương giúp bù trừ co ngót EPDM chính xác hơn so với sử dụng một giá trị trung bình duy nhất.
Giá trị trung bình giúp thiết kế ban đầu, trong khi độ lệch chuẩn và phạm vi dao động cho biết mức độ ổn định của quá trình. Khi dung sai nhỏ hơn biến động tự nhiên của quy trình, chỉ điều chỉnh kích thước khuôn sẽ không đủ; quy trình sản xuất cũng phải được cải thiện.
Cách phân tích này giúp bù trừ co ngót EPDM phù hợp với từng vùng chức năng.
5. Thiết kế khuôn có khả năng hiệu chỉnh
Ở giai đoạn đầu, nên ưu tiên giải pháp “để dư thép” tại những vị trí có thể gia công mở rộng sau. Việc lấy bớt thép thường đơn giản hơn hàn bù hoặc làm lại chi tiết khuôn. Các vùng dung sai quan trọng có thể được thiết kế bằng insert rời để thuận tiện chỉnh sửa.
Không nên phân bổ hệ số bù trừ co ngót EPDM giống nhau cho các vùng có chức năng khác nhau nếu dữ liệu thử nghiệm cho thấy mức co không đồng nhất. Insert thay thế, đường phân khuôn hợp lý và hệ thống thoát khí tốt sẽ làm giảm rủi ro phải sửa khuôn nhiều lần.
6. Thử khuôn và đánh giá sau ổn định
Mẫu thử phải được đo sau khoảng thời gian ổn định đã quy định, chẳng hạn 24 giờ hoặc theo tiêu chuẩn áp dụng. Nếu có lưu hóa sau, chỉ nên kết luận sau khi hoàn thành toàn bộ chu trình.
Không nên điều chỉnh khuôn dựa trên một hoặc hai sản phẩm đầu tiên. Cần lấy đủ mẫu từ nhiều chu kỳ, nhiều lòng khuôn và các thời điểm khác nhau để phân biệt sai lệch hệ thống với biến động ngẫu nhiên. Việc đối chiếu dữ liệu bù trừ co ngót EPDM giữa các chu kỳ cũng giúp nhận biết sớm sai lệch do nhiệt độ, vật liệu hoặc thao tác.
Một lần thử khuôn có thể cho dữ liệu ban đầu, nhưng bù trừ co ngót EPDM chỉ đáng tin cậy khi kết quả được lặp lại.
7. Xác nhận năng lực quy trình
Sau khi kích thước đạt yêu cầu, cần chạy lô xác nhận với điều kiện sản xuất thực tế. Các chỉ số năng lực như Cp và Cpk có thể được sử dụng để đánh giá khả năng duy trì dung sai. Hồ sơ cuối cùng nên bao gồm phiên bản khuôn, mã compound, thông số máy và phương pháp kiểm tra.
Doanh nghiệp cũng nên quy định rõ giới hạn phản ứng khi kích thước tiến gần giới hạn dung sai. Nếu dữ liệu thay đổi theo thời gian, cần xem xét lại nhiệt độ khuôn, tình trạng thiết bị, lô compound và phương pháp đo trước khi thay đổi thiết kế bù trừ co ngót EPDM.
Sai lầm thường gặp khi bù trừ co ngót EPDM
Sai lầm phổ biến nhất là sử dụng một tỷ lệ cố định cho mọi loại EPDM. Những lỗi khác bao gồm:
- Lấy dữ liệu co ngót của vật liệu có độ cứng tương tự nhưng khác công thức.
- Đo sản phẩm khi còn nóng hoặc chưa ổn định.
- Bỏ qua ảnh hưởng của lưu hóa sau.
- Áp dụng cùng hệ số cho mọi hướng.
- Không tính đến chi tiết kim loại chèn hoặc vùng bị cản co.
- Điều chỉnh khuôn trước khi xác nhận độ ổn định của máy và vật liệu.
- Không kiểm soát nhiệt độ khuôn thực tế.
- Thay đổi nhà cung cấp compound mà không thử nghiệm lại.
- Dùng thiết bị đo hoặc phương pháp gá đặt không phù hợp với cao su mềm.
Một lỗi khác là nhầm giữa co ngót do làm nguội và biến đổi kích thước do lưu hóa sau. Khi hai hiện tượng này không được tách riêng, người thiết kế có thể hiệu chỉnh khuôn quá mức.
Quy trình bù trừ co ngót EPDM nên ghi rõ kích thước được đo ở trạng thái nào và sau bao lâu kể từ khi lấy sản phẩm ra khỏi khuôn.
Cách đo kích thước EPDM đáng tin cậy
Cao su có thể biến dạng dưới lực đo, vì vậy dụng cụ và phương pháp kiểm tra phải phù hợp. Thước cặp có lực kẹp lớn có thể làm sai kết quả, đặc biệt với chi tiết mềm hoặc thành mỏng.
Tùy loại sản phẩm, có thể sử dụng máy đo quang học, máy chiếu biên dạng, dưỡng kiểm, thước đo có lực kiểm soát hoặc hệ thống quét không tiếp xúc. Mẫu cần được đặt ở trạng thái tự do, không kéo căng và không ép dẹt ngoài quy định.
Môi trường đo cũng cần được kiểm soát. Nhiệt độ mẫu, nhiệt độ phòng, thời gian điều hòa và cách đặt sản phẩm phải thống nhất giữa các lần đo.
Với gioăng vòng, nên quy định rõ cách đo đường kính trong, đường kính ngoài và tiết diện để tránh khác biệt giữa người kiểm tra. Những yêu cầu này quyết định chất lượng dữ liệu dùng cho bù trừ co ngót EPDM.
Khi xây dựng quy trình đo, nên tham khảo các nguyên tắc về kiểm soát phép đo và độ tin cậy dữ liệu trong NIST Handbook 44 về đo lường và thiết bị đo. Nguồn này không thay thế tiêu chuẩn sản phẩm cụ thể, nhưng giúp đội ngũ xác định cách kiểm tra, hiệu chuẩn và ghi nhận kết quả nhất quán.
Kiểm soát độ co ngót trong sản xuất hàng loạt
Sau khi khuôn được nghiệm thu, việc theo dõi vẫn cần tiếp tục. Mỗi lô compound có thể có biến động nhỏ về độ nhớt, khả năng chảy và đặc tính lưu hóa. Máy ép, khuôn và hệ thống gia nhiệt cũng thay đổi theo thời gian.
Việc theo dõi liên tục giúp bù trừ co ngót EPDM duy trì hiệu quả khi điều kiện sản xuất có biến động.
Một kế hoạch kiểm soát hiệu quả nên bao gồm:
- Kiểm tra đầu ca và sau khi thay đổi lô vật liệu.
- Theo dõi nhiệt độ khuôn bằng cảm biến đã hiệu chuẩn.
- Ghi lại thời gian chu kỳ và điều kiện lưu hóa.
- Định kỳ kiểm tra kích thước trọng yếu.
- Sử dụng biểu đồ kiểm soát để nhận biết xu hướng.
- Quy định phản ứng khi dữ liệu tiến gần giới hạn dung sai.
- Bảo trì bề mặt phân khuôn, cổng phun và hệ thống thoát khí.
Nhân viên kiểm tra nên sử dụng cùng một phương pháp gá đặt và cùng điều kiện điều hòa mẫu. Khi phát hiện xu hướng lệch kích thước, cần kiểm tra nguyên nhân theo thứ tự: thiết bị đo, nhiệt độ khuôn, chu kỳ lưu hóa, vật liệu và cuối cùng mới xem xét sửa khuôn.
Cách làm này giúp duy trì hiệu quả của bù trừ co ngót EPDM trong dài hạn.
Lưu ý thực tế khi triển khai
Trong dự án mới, nên bắt đầu bằng một bảng dữ liệu đơn giản gồm kích thước thiết kế, kích thước lòng khuôn, kích thước sau ổn định, tỷ lệ co theo từng phương và độ phân tán. Bảng này giúp nhóm thiết kế, công nghệ và kiểm soát chất lượng sử dụng cùng một cơ sở dữ liệu.
Không nên dùng lại hệ số của một sản phẩm khác chỉ vì hai sản phẩm cùng là EPDM. Hệ số có thể tham khảo, nhưng bù trừ co ngót EPDM cho sản phẩm mới vẫn cần được xác nhận bằng mẫu có hình dạng, chiều dày và điều kiện gia công tương đương.
Với sản phẩm có kim loại chèn, cần kiểm tra cả độ bám dính và khả năng cản co của chi tiết chèn. Với gioăng hoặc chi tiết kín, nên đánh giá đồng thời kích thước, lực nén và khả năng hồi phục. Một kích thước đạt yêu cầu nhưng lực ép sai vẫn có thể làm sản phẩm không thực hiện đúng chức năng.
Cuối cùng, mọi thay đổi về compound, nhà cung cấp, máy ép, khuôn, nhiệt độ, thời gian chu kỳ hoặc phương pháp làm nguội đều cần được xem xét tác động đến dữ liệu bù trừ co ngót EPDM.
Việc quản lý thay đổi giúp tránh tình trạng sản phẩm đạt trong giai đoạn thử nghiệm nhưng sai lệch khi chuyển sang sản xuất thực tế.
Kết luận
Bù trừ độ co ngót EPDM không đơn thuần là phóng lớn toàn bộ lòng khuôn theo một tỷ lệ ước tính. Đây là quá trình kết hợp giữa hiểu biết vật liệu, thiết kế sản phẩm, công nghệ khuôn, điều kiện lưu hóa và đo lường thống kê. Hệ số co chỉ đáng tin cậy khi gắn với một compound cụ thể, một quy trình xác định và một phương pháp đo nhất quán.
Cách tiếp cận hiệu quả nhất là bắt đầu bằng dữ liệu tham khảo, xác nhận bằng thử nghiệm, tính toán theo từng hướng và chừa khả năng hiệu chỉnh khuôn. Nhờ đó, bù trừ co ngót EPDM trở thành một quy trình kỹ thuật có thể kiểm chứng thay vì chỉ dựa vào hệ số kinh nghiệm.
Khi toàn bộ điều kiện được chuẩn hóa và theo dõi liên tục, doanh nghiệp có thể giảm phế phẩm, rút ngắn thời gian phát triển khuôn và duy trì kích thước sản phẩm EPDM ổn định trong sản xuất hàng loạt. Thực hiện đúng các bước bù trừ co ngót EPDM sẽ giúp kết quả thiết kế có tính lặp lại, dễ kiểm soát và phù hợp hơn với yêu cầu kỹ thuật.
Tôi là Nguyễn Trọng Đạt – Quản lý sản xuất và kỹ thuật của Công ty TNHH cao su kỹ thuật Khánh Đạt. Với chuyên môn hơn 10 năm kinh nghiệm trong lĩnh vực sản xuất cao su và cung cấp các sản phẩm làm từ cao su. Một số khách hàng chúng tôi đã cung cấp: Tập đoàn than khoáng sản Việt Nam, EVN, PTSC cùng nhiều doanh nghiệp trong và ngoài nước.